Come si tara un calibro in azienda?
Un calibro si può controllare in azienda confrontandolo con campioni certificati: per ogni punto si fanno più letture, si ricavano l'errore di indicazione e l'incertezza, e dalla loro somma si dichiara per quali tolleranze lo strumento è utilizzabile. Il risultato non è un semplice "idoneo / non idoneo", ma un'indicazione di impiego: serve a decidere su quali quote di produzione il calibro può essere usato.
Taratura, verifica, regolazione
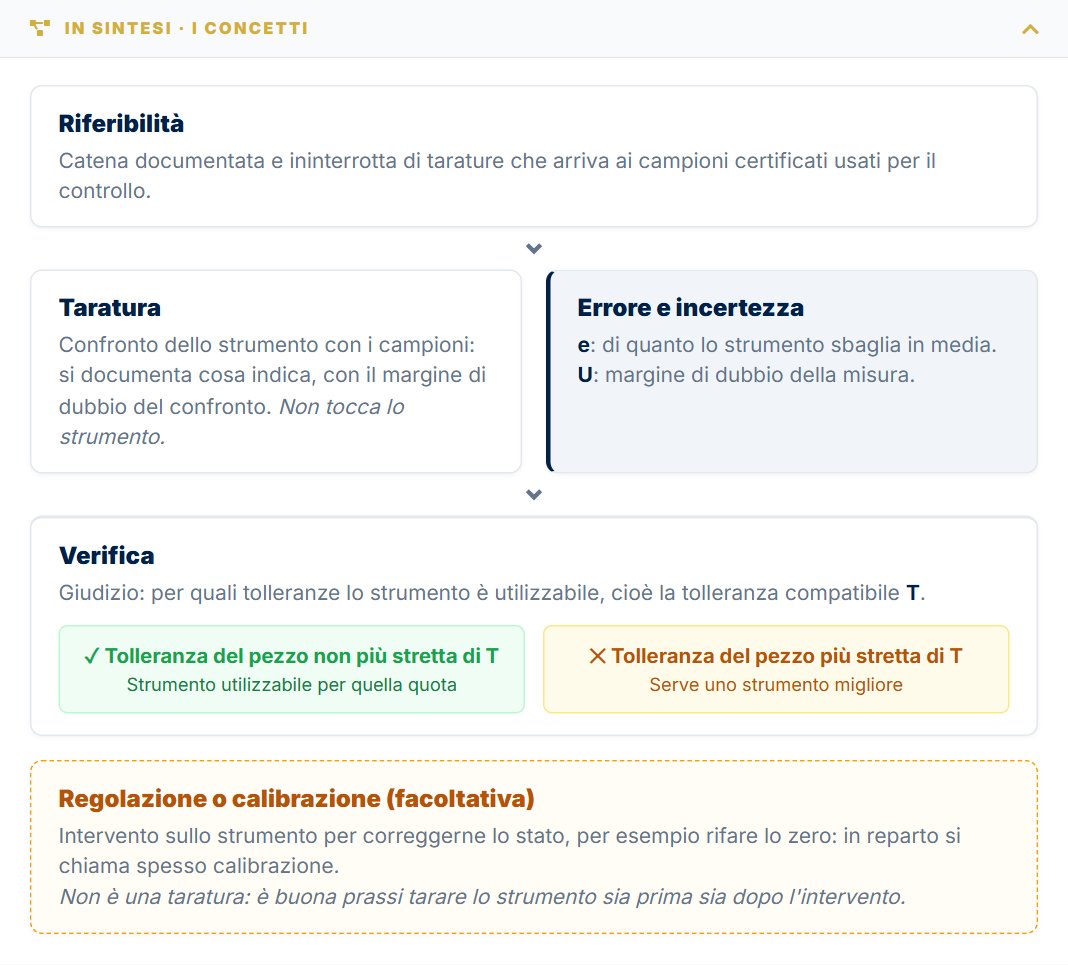
Sono tre operazioni diverse, anche se in reparto si usano spesso come sinonimi. Le definizioni ufficiali sono quelle del Vocabolario internazionale di metrologia (VIM, JCGM 200:2012); qui sono riportate in parole semplici, applicate al calibro. Il quadro completo è in taratura, verifica e regolazione.
- Taratura: si confronta lo strumento con un riferimento più preciso e si documenta cosa indica, con il margine di dubbio del confronto. Il calibro misura un blocchetto di lunghezza certificata e si registra il risultato insieme alla sua incertezza. La taratura da sola non dice se il calibro va bene o male.
- Verifica: si controlla che lo strumento rispetti un requisito o un limite stabilito. Il risultato è un giudizio: nel caso del calibro, per quali tolleranze è utilizzabile. Per il VIM è la "fornitura di prove oggettive che un'entità data soddisfa requisiti specificati".
- Regolazione: si interviene sullo strumento per correggerlo, per esempio riportando a zero l'indicazione a becchi chiusi. In reparto questo intervento si chiama spesso calibrazione: la parola italiana indica proprio l'intervento che corregge lo stato dello strumento. Non è una taratura: il confronto e la misura dell'errore vengono prima, e le anomalie si annotano prima di regolare. La confusione nasce anche dall'inglese, dove calibration è il termine del VIM per la taratura, non per la regolazione.
Che cosa si fa, e che cosa no
Il confronto con campioni riferibili, con l'incertezza associata al risultato, corrisponde alla definizione di taratura del VIM (2.39); la dichiarazione di per quali tolleranze il calibro è utilizzabile ne è la verifica. Non si produce però un certificato di taratura accreditato: quello lo emette solo un laboratorio, come visto in taratura interna o esterna. La taratura interna ha senso se i campioni usati sono a loro volta riferibili, e se è descritta in una procedura.
Il metodo descritto qui è quello applicato nella pratica dell'autore a un calibro digitale da 200 mm con risoluzione 0,01 mm, usato per misure esterne, interne e di profondità. È un metodo semplificato per i controlli aziendali: permette di decidere se lo strumento è utilizzabile per determinati controlli, ma non dimostra il comportamento dell'intero strumento su tutta la portata. Non è una procedura prescritta dalla norma: punti di prova, fattori di calcolo e criterio di compatibilità sono scelte dell'organizzazione e vanno stabiliti e documentati da chi lo applica. Per dichiarare prestazioni metrologiche più complete serve un metodo di prova più articolato, con una valutazione di tutti i contributi d'incertezza.
Che cosa serve
- Tre blocchetti piano-paralleli, per le misure esterne: nell'esempio da 10, 50 e 100 mm.
- Un anello di diametro noto, per le misure interne: nell'esempio da 50 mm.
- Un blocchetto appoggiato su un piano, per la profondità: nell'esempio da 50 mm.
- I certificati di taratura di tutti i campioni, emessi da un laboratorio accreditato. Sono loro a garantire la riferibilità di tutto il resto.
- Il calibro pulito, e un ambiente a temperatura stabile: sulla scheda si riporta la temperatura di prova.
I punti di prova vanno scelti in funzione della portata effettivamente utilizzata, delle tolleranze dei pezzi da controllare e del rischio associato a una misura sbagliata. Quelli indicati sono un esempio, non un elenco da adottare così com'è.
Prima delle misure: il controllo preliminare
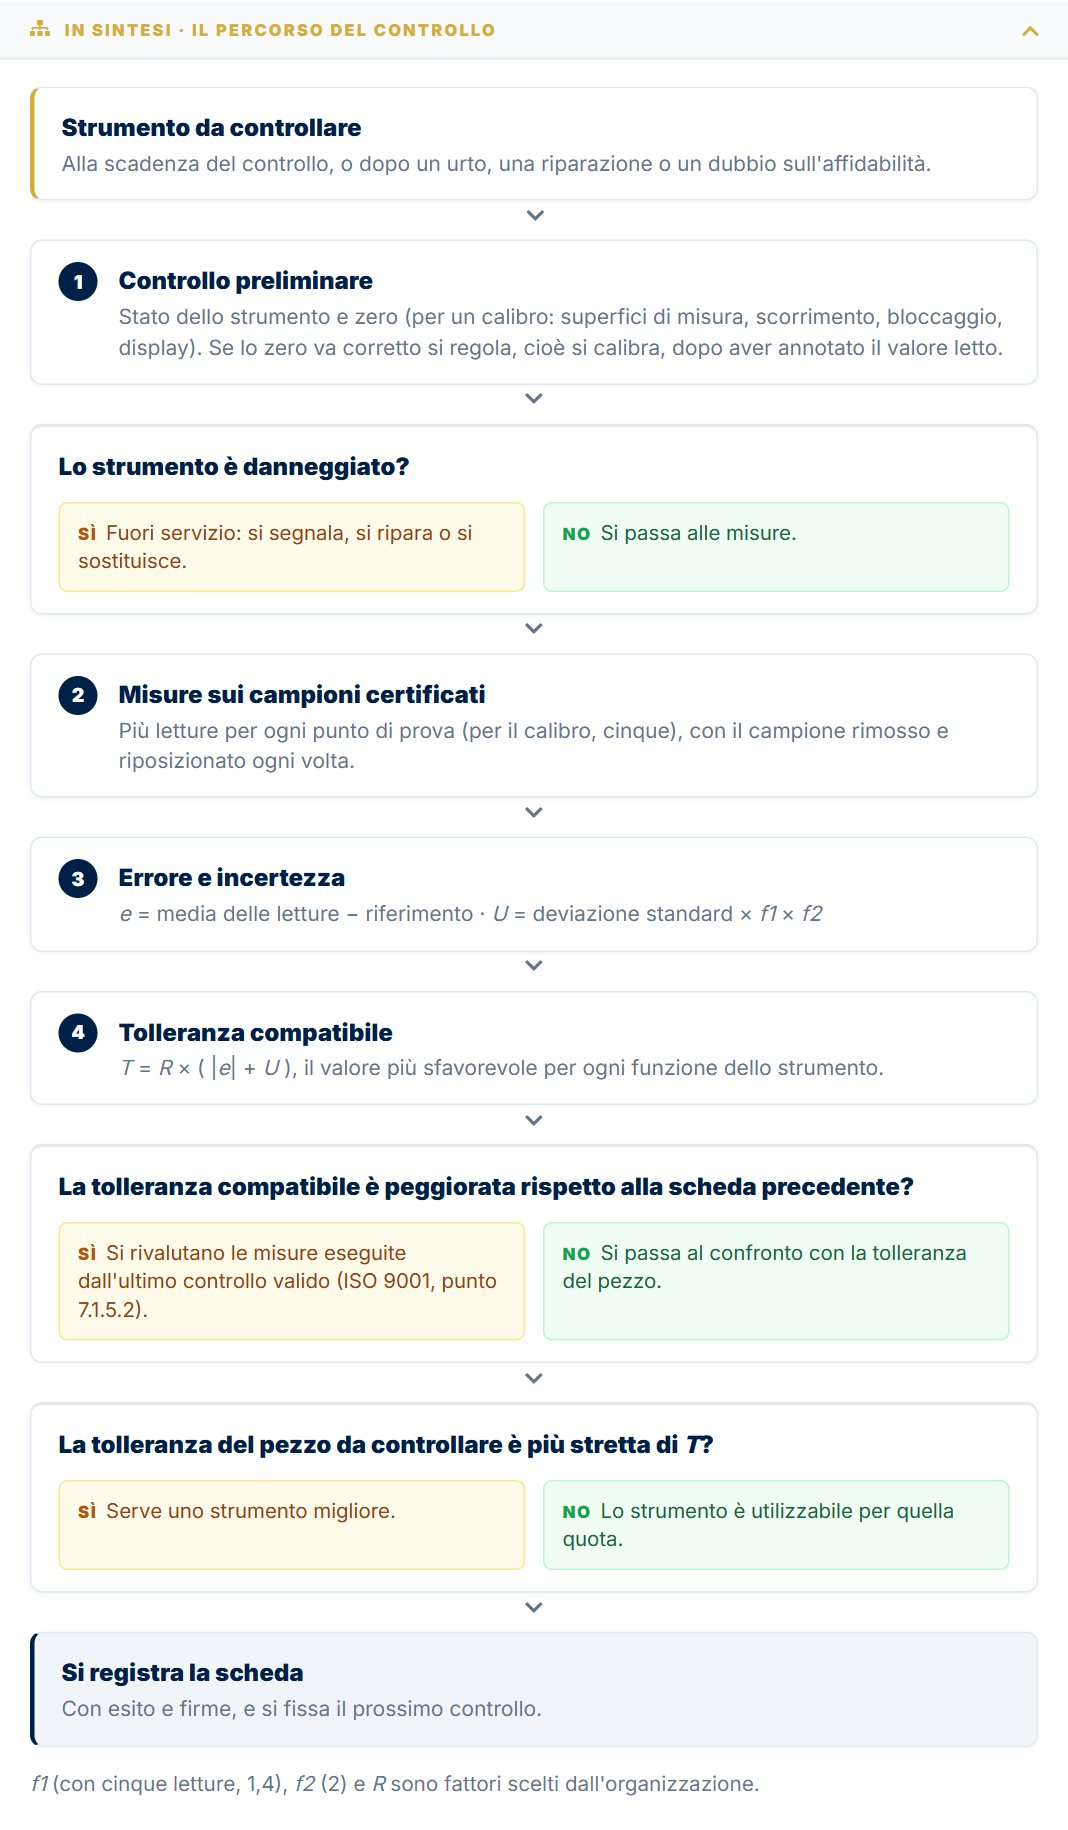
Si controllano lo stato delle superfici di misura e dei becchi, lo scorrimento del corsoio, il bloccaggio, il display e la batteria. Si chiudono i becchi con pressione leggera e si verifica lo zero; eventuali scostamenti si annotano prima di qualsiasi regolazione. Un calibro danneggiato non va misurato: va segnalato e messo fuori servizio.
Le misure
Per ogni punto di controllo si effettuano cinque letture. Fra una lettura e l'altra il campione si rimuove e si riposiziona: in questo modo la dispersione dei valori comprende anche la variabilità del posizionamento, non solo quella dello strumento. Nell'esempio i punti sono:
- esterni: tre punti, uno per blocchetto;
- interni: un punto, sull'anello;
- profondità: un punto, sul blocchetto appoggiato al piano.
Ogni funzione del calibro che si usa in produzione va controllata a parte: un calibro può comportarsi bene sugli esterni e peggio sulla profondità.
Dalle letture all'errore e all'incertezza
La valutazione riguarda la singola misura che l'operatore farà con il calibro in produzione, non la media delle cinque letture. Per questo si usa la deviazione standard delle letture e non quella della media. Per ogni punto si calcolano due grandezze distinte, che dicono cose diverse:
- l'errore di indicazione e = media delle cinque letture − valore del campione. Dice di quanto, in media, il calibro sbaglia rispetto al riferimento. Cinque letture molto vicine fra loro possono essere tutte sbagliate nella stessa misura: la ripetibilità, da sola, non lo rivela;
- l'incertezza, in tre passi: la deviazione standard delle cinque letture (la ripetibilità), l'incertezza composta moltiplicandola per il fattore di correzione f1 (con cinque letture, 1,4), l'incertezza estesa U moltiplicando l'incertezza composta per il fattore di copertura f2 (2, che corrisponde a un livello di fiducia di circa il 95%).
Il fattore f1 serve perché con poche letture la deviazione standard tende a sottostimare l'incertezza, e dipende dal numero di letture (distribuzione di Student). Valori di riferimento: 2 letture, 7,0; 3 letture, 2,3; 4 letture, 1,7; 5 letture, 1,4; 6 o 7 letture, 1,3; 8 o 9 letture, 1,2. Il valore va scelto in funzione delle letture che si fanno davvero: con tre letture 1,4 non basta.
L'incertezza così calcolata è semplificata: tiene conto della dispersione delle letture, non dell'incertezza dichiarata sul certificato del campione né della risoluzione dello strumento. Chi adotta il metodo può aggiungere questi contributi, purché lo scriva nella procedura, insieme ai fattori scelti.
La tolleranza compatibile
La tolleranza compatibile è la tolleranza più stretta che il calibro può controllare con un margine sufficiente. Si ricava sommando i due contributi, errore e incertezza, e applicando il rapporto scelto dall'organizzazione:
tolleranza compatibile = ± 10 × ( |e| + U )
Per ogni funzione del calibro si prende il valore più sfavorevole fra i punti di prova: è quello che protegge dal rischio di dichiarare utilizzabile lo strumento su una tolleranza troppo stretta. Il risultato è un semi-intervallo: ±0,24 mm indica una tolleranza totale di 0,48 mm, e va confrontato con la tolleranza del disegno espressa nello stesso modo.
Il rapporto 10 a 1 è una scelta dell'organizzazione, non una proprietà dello strumento e non una regola universale: i documenti generali sull'accreditamento non fissano un rapporto numerico, e in alcuni settori si usano convenzioni diverse, come il rapporto di 4 a 1 descritto in incertezza e tolleranza. Da solo non garantisce l'idoneità del calibro: è la regola con cui l'organizzazione decide come usare incertezza ed errore, e va scritta nella procedura.
Come punto di riferimento, una raccomandazione di prassi chiede che l'incertezza sia inferiore a un terzo della tolleranza, e che sommare tolleranza e incertezza sia un criterio operativo adeguato per le misure industriali di routine, anche se pessimistico. Un rapporto di 10 a 1 è più severo di quello di un terzo, ed è una scelta dell'organizzazione.
Un esempio di calcolo, con numeri scelti solo per illustrare i passaggi (non sono misure di uno strumento reale). Blocchetto da 50,000 mm, media delle cinque letture 50,010 mm:
- errore di indicazione: e = 50,010 − 50,000 = +0,010 mm;
- deviazione standard delle letture: 0,005 mm;
- incertezza composta: 1,4 × 0,005 = 0,007 mm; incertezza estesa: 2 × 0,007 = 0,014 mm;
- |e| + U = 0,010 + 0,014 = 0,024 mm;
- tolleranza compatibile in questo punto: 10 × 0,024 = ±0,24 mm.
Se negli altri punti della stessa funzione il valore è più basso, resta questo, il più sfavorevole. Una quota con tolleranza ±0,10 mm, in questo esempio, non si controlla con quel calibro: serve uno strumento migliore.
Che cosa si registra
La scheda di taratura del calibro (Mod. TS-01) si apre nel browser, si stampa o si salva in PDF: segue il calcolo descritto sopra, con i fattori da compilare perché sono scelte dell'organizzazione. Chi preferisce non fare i conti a mano può usare il tool per il registro degli strumenti e le schede di taratura: calcola errore, incertezza e tolleranza compatibile e tiene le scadenze, con i dati sul proprio computer. La scheda riporta:
- codice, descrizione, marca, tipo e matricola del calibro, operatore, validità e data della prossima taratura;
- per ogni funzione e punto: il valore del campione, le cinque letture, la media, l'errore di indicazione, la deviazione standard, le incertezze e la tolleranza compatibile, con l'unità di misura;
- l'identificazione dei campioni usati, con rinvio ai loro certificati, e la temperatura di prova;
- per ogni funzione, la tolleranza compatibile più sfavorevole, che è il valore da riportare accanto allo strumento;
- esito, osservazioni, data e firme di chi ha eseguito e di chi approva.
Se la tolleranza compatibile peggiora
Confrontando la scheda con quella precedente può risultare che la tolleranza compatibile è aumentata, cioè che errore o incertezza sono peggiorati. In questo caso vanno rivalutate le misure già eseguite dal calibro dall'ultimo controllo valido. Non basta confrontare i due valori: contano l'entità dell'errore rilevato, la natura dell'anomalia (un urto, un'usura progressiva, un difetto di una sola funzione) e quali prodotti sono stati controllati con quel calibro. Le quote misurate con una tolleranza più stretta del nuovo valore compatibile possono non essere più affidabili e potrebbero richiedere un ricontrollo.
È la logica del punto 7.1.5.2 della ISO 9001:2015, sulla riferibilità delle misurazioni: quando un'apparecchiatura risulta inadeguata allo scopo previsto, l'organizzazione valuta la validità dei risultati precedenti e intraprende le azioni appropriate. Il quadro dei requisiti è in ISO 9001 punto 7.1.5. Se il peggioramento è dovuto a un danno o a un'usura, lo strumento si ripara o si sostituisce e si ripete il controllo prima di rimetterlo in uso.
Per strumenti poco costosi come i calibri, può convenire sostituirli senza ripararli quando gli errori tendono a superare circa il 20% della tolleranza della lavorazione che devono controllare. Un calibro può uscire dai limiti dopo una caduta, o dopo molte misure se il cursore non rimane perfettamente aderente alla parte fissa.
Ogni quanto
La periodicità è stabilita dall'organizzazione in base all'impiego dello strumento, alla criticità delle misure e ai risultati dei controlli precedenti. In prassi gli intervalli vanno da circa tre mesi, per gli strumenti molto usati e soggetti a usura come i calibri, fino a due anni. È opportuno un controllo straordinario dopo un urto, una riparazione o un dubbio sull'affidabilità del calibro. Come scegliere gli intervalli è trattato nell'articolo sulla taratura degli strumenti di misura.